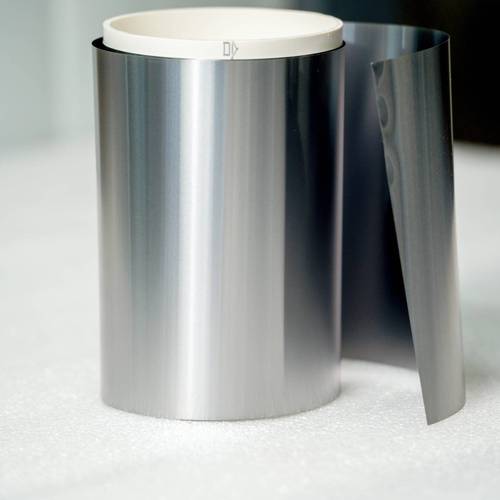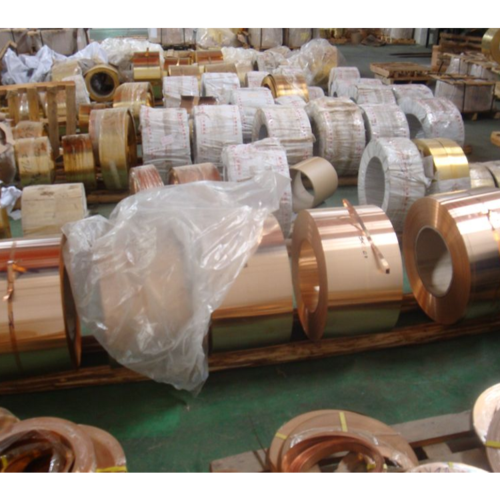
C5210 R-ESH铜合金是一种高性能磷青铜合金,属于有色金属合金制造领域的重要材料,广泛应用于电子、电气、汽车及精密机械等行业。本文将从材料成分、性能特点、制造工艺及应用领域四个方面对其进行系统介绍。
一、材料成分与组织
C5210合金是一种磷青铜,其名义成分以铜为基体,含有约7.5%~8.5%的锡(Sn),并添加少量磷(P)作为脱氧剂和强化元素,磷含量通常控制在0.03%~0.35%之间。R-ESH代表该材料经过特定冷加工和热处理状态(如硬态、超硬态等),以获得高强度和高弹性。其显微组织为α相固溶体,锡的加入显著提高了合金的强度、硬度和耐蚀性,而磷则改善了铸造性能和弹性极限。
二、性能特点
1. 力学性能:C5210 R-ESH具有高的抗拉强度(可达600~800 MPa)和屈服强度,同时保持足够的延伸率(约10%~20%),弹性模量高,弹性滞后小,适合制造弹性元件。
2. 物理性能:密度约8.8 g/cm³,导电率约13%~18% IACS,导热性良好,热膨胀系数较低。
3. 化学性能:在大气、淡水和海水中耐蚀性优良,对碱、盐溶液也有较好的抵抗能力。
4. 工艺性能:冷加工性能良好,易于冲压、弯曲、深冲和焊接;切削性一般;可进行电镀和涂覆。
该合金无磁性,冲击时不产生火花,适用于安全要求高的场合。
三、制造工艺
有色金属合金制造通常包括熔炼、铸造、轧制、拉拔、热处理等工序。C5210 R-ESH的生产要点如下:
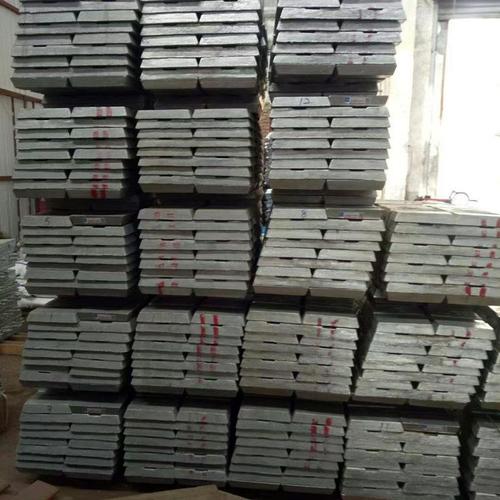
1. 熔炼与铸造:采用中频感应炉熔炼,原料为电解铜、锡锭和磷铜中间合金。熔炼温度控制在1150~1250℃,需充分脱氧,防止锡的氧化和偏析。铸造可采用半连续铸造或水平连铸,得到铸锭。
2. 热轧:铸锭加热至850~950℃进行热轧,道次变形量控制在30%~50%,终轧温度不低于600℃,以获得均匀的再结晶组织。
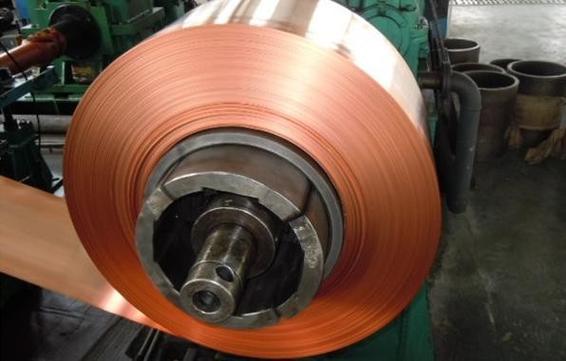
3. 冷轧与中间退火:热轧后经酸洗、铣面,进行多道次冷轧。根据加工硬化程度,在道次间进行中间退火(500~650℃),以恢复塑性。总冷轧变形量可达90%以上,最终产品厚度可至0.05~1.0 mm。
4. 精整与热处理:为获得R-ESH状态(如超硬态),需在冷轧后进行低温去应力退火(200~300℃),保温1~2小时,以消除内应力并保留加工硬化效果。对于需要更高弹性的元件,可采用时效处理(300~400℃)进一步调整性能。
5. 表面处理与分切:经清洗、钝化后分切为带材或板材,进行包装。
质量控制上,需检测化学成分、力学性能、尺寸精度及表面质量,确保材料符合GB/T 2059、ASTM B103等标准。
四、应用领域
基于高强度和弹性,C5210 R-ESH主要用于:
- 电子电器:连接器、端子、继电器簧片、开关触点、引线框架。
- 精密仪器:仪表弹性元件、波纹管、膜片。
- 汽车工业:传感器端子、保险丝夹、端子连接器。
- 通讯设备:天线弹簧、屏蔽簧片。
- 其他:耐磨零件、泵阀部件等。
五、
C5210 R-ESH铜合金通过合理的成分设计和加工工艺(熔炼—铸造—轧制—热处理—精整),实现了高强度、高弹性与良好耐蚀性的平衡,成为有色金属合金制造中典型的磷青铜产品。随着电子和汽车行业对高可靠性弹性材料需求的增长,该合金的制造技术将不断优化,向更薄、更均匀、更高精度的方向发展。